
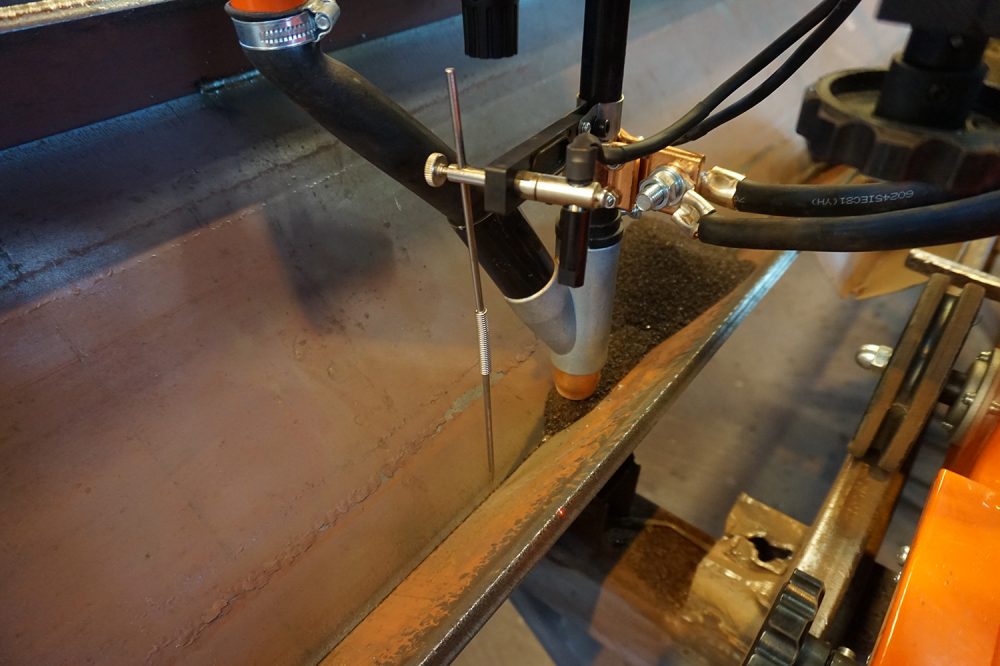
Автоматическая сварка – это процесс, при котором машины и механизмы полностью или почти полностью управляют перемещением источника тепла, подачей присадочного материала и основными параметрами режима. Результат – стабильные, повторяющиеся швы с минимальным количеством дефектов даже при длительной работе. В отличие от ручной или полуавтоматической сварки, где мастер постоянно держит горелку в руках и корректирует движение, здесь оператор или инженер задает программу, настраивает оборудование и контролирует процесс издалека или через датчики.
Краткий ответ на главный вопрос: автоматическая сварка дает максимальную отдачу там, где нужно соединять большие объемы однотипных деталей с длинными прямыми, кольцевыми или повторяющимися швами – в судостроении, производстве резервуаров, трубопроводов, мостовых конструкций, энергетического оборудования. Производительность растет в разы, качество становится предсказуемым, а влияние человеческого фактора резко уменьшается.
История этого подхода тесно связана с Украиной. В 1930-х годах в Киеве академик Евгений Патон со своей командой в Институте электросварки разработал технологию скоростной автоматической сварки под флюсом. Метод получил название «метод Патона». Во время Второй мировой войны он позволил в невероятные сроки сваривать бронекорпуса танков – «патоновский шов» протянулся на тысячи километров. Каждый автоматический аппарат заменял работу восьми-десяти опытных сварщиков, что было критически важным в условиях острой нехватки кадров. После войны технология быстро распространилась на судостроение, мостостроение и тяжелое машиностроение. Сегодня Институт электросварки им. Патона НАН Украины продолжает развивать эти направления, а украинские заводы выпускают современные сварочные тракторы и инверторные источники для автоматических процессов.
Чем автоматическая сварка отличается от полуавтоматической.
Полуавтоматическая сварка механизирует только подачу проволоки — сварщик сам ведет горелку, выбирает скорость и угол. Автоматическое идет дальше: механизм или робот перемещает горелку или головку вдоль шва с постоянной или программируемой скоростью, поддерживает заданное расстояние до детали, подает флюс или газ и часто сам корректирует параметры с помощью датчиков.
Есть еще один уровень – роботизированная сварка, где шестиосный манипулятор выполняет сложные траектории в пространстве, а оператор только запускает программу и присматривает. Между этими уровнями нет жесткого предела: современные системы часто совмещают механический трактор с элементами адаптивного управления или интегрируют работу с системами отслеживания шва.
Классическая автоматическая сварка под флюсом (SAW)
Самый старый до сих пор самый продуктивный вариант автоматической сварки — сварка под слоем сыпучего флюса. Проволока большого диаметра (обычно 2-6 мм) подается в зону, где на поверхность насыпают слой флюса толщиной 40-60 мм. Дуга горит в полости во флюсе, полностью скрыта от воздуха. Флюс плавится, образует жидкий шлак, защищающий ванну от кислорода и азота, поглощает примеси и медленно остывает, уменьшая риск трещин.
Преимущества поражают. Производительность может превышать ручную дуговую сварку в 10–15 раз в зависимости от толщины металла и длины шва. Глубина проплавки достигает 10–12 мм за один проход при токах 600–1200 А и более. Разбрызгивание минимальное, шов получается гладким, с красивым валиком. Флюсовый слой резко снижает выделение вредных газов в рабочую зону – оператор почти не вдыхает дым.
Оборудование смотрится просто, но работает с высокой точностью. Сварочный трактор (например, современные модели Jasic MK-1, CSAW-1000 или отечественные аналоги) самостоятельно двигается по рельсу или непосредственно по детали, подает проволоку, флюс, возбуждает и поддерживает дугу, а после прохода часто заваривает кратер. Имеются стационарные головки на порталах и колоннах для сварки кольцевых швов резервуаров. Системы рекуперации флюса возвращают неиспользованный материал, существенно экономящий средства.
Параметры режима влияют друг на друга. Увеличение тока повышает скорость плавления проволоки и глубину проплавления, но требует соответствующего роста напряжения, иначе дуга закапывается. Скорость сварки влияет на форму валика: слишком медленно – чрезмерное проплавление и риск прожига, слишком быстро – непровар. Флюс должен быть сухим (влажный флюс дает поры и водородное растрескивание). Для углеродистых и низколегированных сталей чаще всего используют плавленые флюсы на основе силикатов марганца, для высоколегированных – керамические или фторидные.
Метод идеально подходит для стыковых и угловых швов толщиной от 6–8 мм и выше в нижнем положении. В судостроении им сваривают днища и борта кораблей, в машиностроении – корпуса прессов и турбин, в трубной промышленности – продольные швы труб большого диаметра. Для очень толстых сечений (сотни миллиметров) существует электрошлаковая сварка – «родственник» SAW, где тепло выделяется при прохождении тока через расплавленный шлак, а не через дугу. Она позволяет соединять заготовки без скоса кромок за один проход с минимальными деформациями.
Роботизированная и адаптивная дуговая сварка
Современное лицо автоматической сварки – промышленные работы с шестью степенями свободы плюс позиционеры (вращающиеся столы, колонны, кантовщики). Робот точно повторяет запрограммированную траекторию с точностью до десятых долей миллиметра, выполняет многослойные швы на криволинейных поверхностях, сваривает в разных пространственных положениях. Самый распространенный процесс – импульсное MIG/MAG, которое дает отличный контроль ванны даже на тонком металле и алюминии.
Программирование бывает двух типов. Обучение «от руки» – оператор ведет работа по шву с помощью пульта, записывая точки. Офлайн-программирование в специальном ПО (типа ROBOGUIDE или аналогов) позволяет создавать программы на компьютере по 3D модели детали, проверять на коллизии в виртуальной среде и загружать готовую программу. Это резко сокращает время перенастройки.
Адаптивные системы выводят качество на новый уровень. Лазерные или дуговые датчики ищут стык перед сваркой, измеряют зазор и смещение, а затем в реальном времени корректируют положение горелки и параметры. Камеры технического зрения распознают шов и дефекты. Некоторые системы анализируют электрические сигналы дуги и предполагают появление пор или непроваров еще до завершения шва.
Роботизированные ячейки особенно выгодны в автомобилестроении, производстве сельхозтехники, вагонов, элементов ветровых турбин. Они работают 24 часа в сутки с одинаковым качеством, не устают и не нуждаются в перерывах. Единственный «но» — первоначальные инвестиции и необходимость иметь инженера-программиста или научить сварщика новым навыкам.
Преимущества и ограничение автоматической сварки
Автоматическая сварка дает стабильное качество швов, высокую производительность, экономию присадочных материалов и флюса, улучшенные условия труда (меньше дыма непосредственно в зоне дыхания оператора) и возможность интеграции в автоматизированные линии с системами контроля качества.
Ограничения реальны. Оборудование дорогостоящее — роботизированная ячейка может стоить от десятков до сотен тысяч евро. Настройка и программирование новых деталей требует времени. Метод менее гибок при единичном или мелкосерийном производстве с переменной геометрией. Для тонких листов (менее 3–4 мм) автоматическая сварка часто уступает ручной или лазерной. Нужна высокая точность сборки – автоматика не простит больших зазоров так, как опытный сварщик.
Вот сравнение основных подходов:
| Критерий | Ручная сварка | Полуавтоматическое | Автоматическое / Роботизированное |
|---|---|---|---|
| Производительность | Базовая | В 2–4 раза выше | В 5–15 раз выше (зависит от метода) |
| Качество швов | Зависит от мастера | Хорошая при навыках | Самая высокая повторяемость |
| Гибкость | Максимальная | Висока | Средняя (лучше для повторяющихся задач) |
| Стоимость оборудования | Низька | Середня | Высокая (окупаемость 1–3 года при большой загруженности) |
| Требования к квалификации | Высокие (ремесло) | Средние | Инженерные + программирование |
Типичные ошибки при автоматической сварке
Что чаще всего идет не так и как этого избежать
- Неправильно подобранные режимы. Слишком низкий ток или высокая скорость – непровар. Слишком высок ток на тонком металле – прожиг и подрезы. Решение: всегда начинать с проверки технологической карты (WPS), пробные образцы и фиксировать оптимальные значения для конкретной толщины и марки стали.
- Влажный или загрязненный флюс. Самая распространенная причина пор и водородного растрескивания в SAW. Флюс нужно хранить в сухом месте, а при необходимости просушивать при рекомендованной температуре.
- Плохая подготовка кромок и сборки. Автоматика менее «снисходительна», чем рука мастера. Зазоры более допустимы, смещение кромок, окалина или краска приводят к дефектам. Контроль сборки – обязательный этап.
- Ошибки калибровки датчиков и TCP (инструментальная точка) работа. Робот «думает», что палец в нужном месте, а на самом деле смещен на 1–2 мм. Регулярная калибровка и проверка – залог точности.
- Игнорирование технического обслуживания. Изношенный токопроводящий наконечник, забитый шланг подачи проволоки, загрязненный механизм перемещения трактора – все это вызывает нестабильность дуги и дефекты. Профилактика дешевле брака.
- Отсутствие симуляции программы. Запуск непроверенной программы на реальном изделии может окончиться столкновением работа с деталью или оснасткой. Виртуальная проверка в офлайн-ПО экономит время и нервы.
Каждая из этих ошибок имеет конкретные последствия и способы профилактики. Опытные технологические службы заводов ведут журналы параметров и регулярно проводят аудит процессов – это лучшая инвестиция в стабильное качество.
Современные тренды и практическое внедрение
Сегодня автоматическая сварка все чаще сочетается с Industry 4.0. Датчики собирают данные о напряжении, токе, скорости подачи проволоки, температуре — алгоритмы машинного обучения анализируют сигнатуры и предусматривают дефекты еще до их появления. Цифровые двойники процесса позволяют оптимизировать параметры без дорогостоящих физических экспериментов. Появляются коллаборативные работы (коботы), которые можно устанавливать рядом с людьми без тяжелых изгородей — удобно для средних и малых предприятий.
В Украине автоматизация сварки особенно актуальна при восстановлении инфраструктуры. Быстрая сварка мостовых балок, трубопроводов, элементов энергетических объектов позволяет сокращать сроки работ и уменьшать зависимость от дефицитных высококвалифицированных сварщиков. Местные производители предлагают как классические тракторы под флюсы, так и современные инверторные источники с синергетическим управлением, совместимые с работами.
Чтобы внедрить автоматическую сварку на предприятии, следует начать с аудита: какие детали имеют достаточный объем и повторяемость, чтобы окупить оборудование? Затем расчет экономики (экономия на заработной плате, уменьшение брака, рост пропускной способности цеха). Далее выбор технологии (SAW для длинных прямых швов, робот для сложной геометрии), выбор поставщика с хорошей сервисной поддержкой в Украине и обучение персонала. Пилотный проект на одной ячейке позволяет отработать все нюансы перед масштабированием.
Автоматическая сварка давно перестала быть экзотикой крупных заводов. Современные системы становятся доступнее, программирование проще, а адаптивные функции прощают небольшие отклонения в сборке. Для тех, кто работает с металлом каждый день, это не просто инструмент повышения производительности. Это способ перевести сварку из категории «зависящей от настроения мастера» в категорию «стабильный инженерный процесс с гарантированным результатом».